江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司


23 Sep 2026, Posted by MCH
ASA/ABS シート: 耐久性のある屋外用途向けの共押出耐候性ストック
白い看板や機械のカバーが出荷日には正常に見えても、2 つの夏が経過するとチョーキーなピンク色になる場合は、成形上の欠陥であることはほとんどありません。下地は見積もりの段階で固定されており、標準のABSは屋外では助けがなければ色を保つことができません。
ASA/ABS シートは、ほとんどのコンバーターがその時点で到達する素材です。これは、普通の ABS シートよりもコストが高く、同じ厚さのソリッド ASA または PMMA シートよりも安価であり、ABS 加工業者がすでに毎日実行している衝撃挙動と製造習慣を維持します。
作業定義。 ASA/ABS シートは、押出中に片面または両面に融着された薄い ASA (アクリロニトリル スチレン アクリレート) キャップ層を備えた ABS コアから作られた共押出熱可塑性シートです。キャップには色と耐紫外線性が備わっています。コアは厚さ、剛性、そしてコストを担います。
ASA/ABSシートの正体
ASA/ABS シートは 2 つの材料からなる製品であり、混合物ではありません。その違いによって、夏に屋根の上で 5 年間過ごした後のパネルの挙動が決まります。
コアはABSであり、その靭性はブタジエンゴムから来ています。ブタジエンには不飽和二重結合が含まれており、紫外線と酸素がそれらの結合を直接攻撃するため、保護されていない ABS はチョーク化し、くすみ、黄色くなります。キャップはブタジエンをアクリルエステルゴムに置き換えます。アクリルエステルゴムは、塗料、フィルム、またはクリアコートなしで同じ攻撃に抵抗する飽和主鎖です。
両方のポリマーが 1 つのダイに供給され、溶融した状態で接着されるため、接着剤のラインやフィルムの端を持ち上げる必要がありません。キャップとコアは、熱成形と屋外エンクロージャの毎日の熱サイクルを通じて一緒に膨張および収縮します。
サプライヤーが ASA 保護を提供する 3 つの方法
- 共押出しキャップ。 面当たりおよそ 0.2 ~ 0.8 mm の ASA をダイ内で融着します。予測可能な耐候性があり、層間剥離のリスクがなく、深絞りにも耐えます。
- ASA/ABS合金。 全層にわたって均一で、通常は安価ですが、UV 性能は ASA 相が表面にどれだけ均一に存在するかによって決まります。新しい面をルーティングまたはサンディングすると、保護が除去されます。
- ラミネートフィルム。 ABS コアに接着された ASA または PVDF フィルム。高光沢、良好な耐候性がありますが、成形中にエッジが浮き上がり、空気が閉じ込められる可能性があります。
キャップは商品です。 見積書に ASA/ABS と記載されていても、キャップの厚さをミリメートル単位で指定できず、キャップが 1 つの面にあるのか 2 つの面にあるのかを説明できない場合は、不明なものを購入していることになります。図面と注文書に番号を記入してください。
専用の共押出ラインを稼働させるシート製造業者は通常、キャップの厚さと耐候性性能を一緒に公開しているため、推測することなくグレードを比較できます。この技術ノートは、 熱成形屋外部品用の共押出 ASA/ABS 素材 情報が通常どのように提示されるかを示します。
ASA キャップが屋外耐用年数を決める理由
ASA/ABS パネルの屋外耐用年数は、シートの厚さではなく、キャップ層によって決まります。 1.5 mm シートと 0.6 mm キャップは、4 mm シートと 0.15 mm キャップよりも常に長持ちします。
約 2,000 時間の促進風化後も色変化は 3 dE 未満 典型的な共押出 ASA/ABS の結果、同じ露光での保護されていない ABS の 10 dE 以上に対する
チョーキングは最初に現れる目に見える症状です。表面の樹脂が劣化して淡い粉末になり、汚れが付着して磨き直すことができなくなり、色が移るかなり前に光沢の損失が測定できます。
キャップはUVフィルターとしても機能します。 ABS コアに到達するエネルギーは最初の 10 分の 1 ミリメートルで吸収されるため、コアは同じ厚さの保護されていない ABS よりもはるかに長く衝撃強度を維持します。本当の弱点は化学的というよりも機械的なものです。フォークトラックでキャップをこすると、その傷から劣化が始まり、横に広がります。
| シートタイプ | UVおよび色の安定性 | 衝撃強度 | 熱成形 | 相対コスト |
| プレーンABS | 屋外が苦手、チョークと黄ばみ | 高 | 素晴らしい | 最低 |
| 共押出ASA/ABS | 非常に良好、カラーシフトは通常 3 dE 未満 | 高 | 素晴らしい | 中等度 |
| PC/ABS UVパッケージ付き | 普通から良好、長時間露光で目に見える変化 | 非常に高い | 良いですが、乾燥が必要です | 中等度 to high |
| PMMAアクリル | 素晴らしい | 低く、衝撃を受けると脆い | 限定 | 中等度 |
適合性、コスト、リードタイムを決定する仕様
ASA/ABS シートの注文における価格、リードタイム、リスクの大部分は、全体の厚さ、キャップの厚さ、シートのサイズ、厚さの許容差、表面の質感という 5 つの数字によって決まります。
1.0~12mm 一般的な厚さの範囲
0.3~0.8mm 面ごとの ASA キャップ
プラスマイナス0.1~0.3mm 一般的な厚さの許容差
2,000×3,000mmまで 一般的なシートサイズ
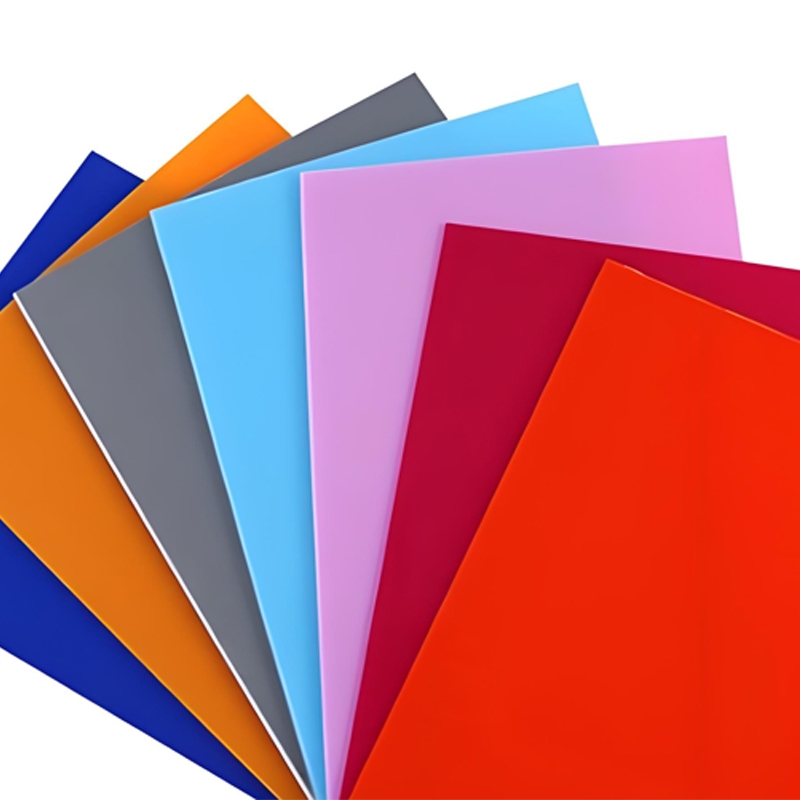
色、厚さ、質感、カットサイズはすべて注文ごとに指定され、通常は半完成品の ASA/ABS ストックが成形、印刷、ルーティングなどの二次作業の前の出発点となります。
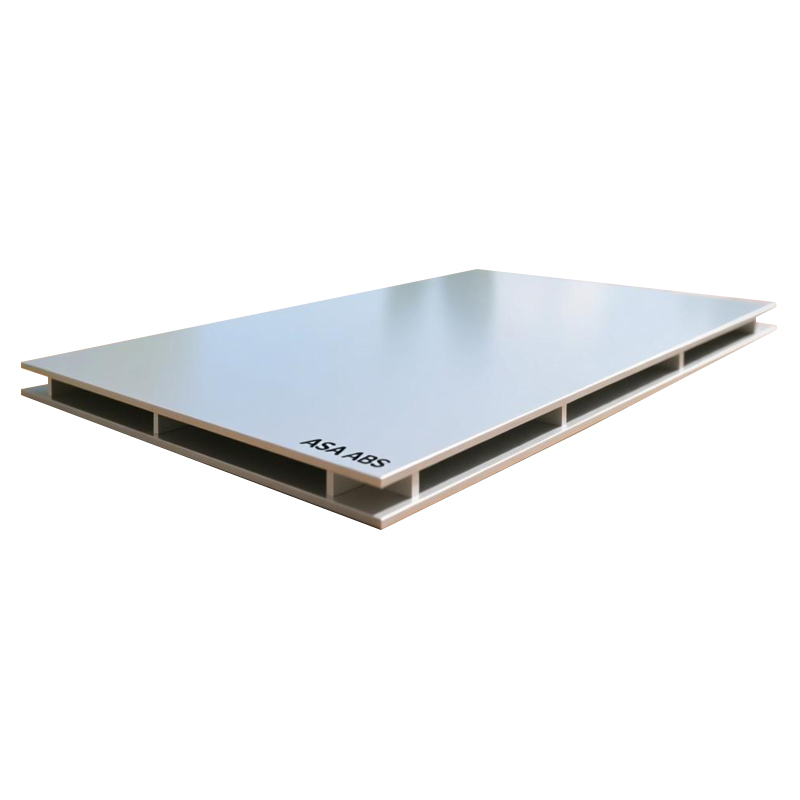
 ABS/ASA半製品シート ASA/ABS 半仕上げシートは、ASA と ABS 材料の利点を組み合わせ、優れた耐候性と機械的性能を提供します。表面は滑らかです... 製品を見る→
図面に何を書くか
- キャップの厚さと、内側の面を保護する必要があるかどうかを含むどの面にキャップが取り付けられているか。
- 色は物理的な標準に一致しており、画面イメージや携帯電話の写真には決して一致しません。
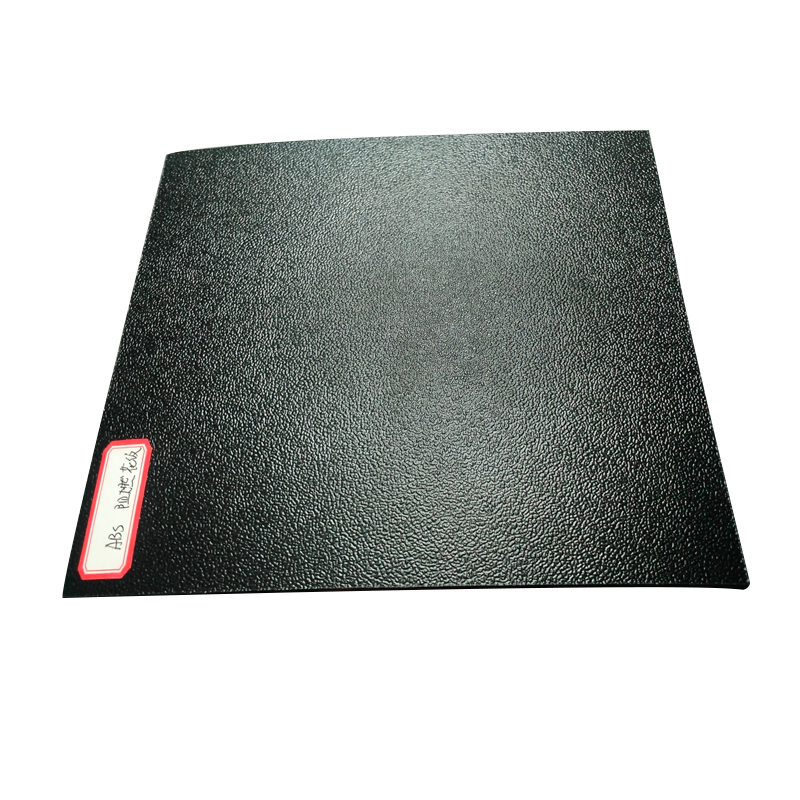
- 表面の質感、有毛細胞、マットまたは光沢のいずれか、および粒子の方向。
- 厚さの許容差と平坦性、特に印刷またはラミネートされる大型パネルの場合。
- マスキングフィルムとインターリーブを行うため、シートはマークなしで成形ラインに到着します。
キャップの厚さはマーケティングの形容詞ではなく、仕様ラインとして扱います。 0.2 mm キャップと 0.6 mm キャップは同じ名前で販売されている別の製品であり、老化の速度が異なります。
| 厚さ | 代表的な部位 | なぜこの範囲なのか |
| 1.0~2.0mm | サインフェイス、ライトボックスパネル、フラットトリム | 軽量で印刷やカットが簡単 |
| 2.0~3.0mm | 機器カバー、キャラバンおよびトレーラートリム、マシンガード | 剛性と成形性のバランス |
| 3.0~5.0mm | 熱成形ハウジング、衛生パネル、農業用カバー | 使用可能な肉厚を残した深絞り |
| 6.0~12mm | 屋外構造パネルと外装材 | ネジの保持力とパネルの剛性 |
製造: 成形、機械加工、接合
ASA/ABS シートは ABS と同じ装置で熱成形されますが、注意を引く違いが 1 つあります。それは、キャップは薄いスキンであり、パーツが深く描かれる場合はシートとともに薄くなるということです。
熱成形と真空成形
- シートを湿った空気中に保管した場合は、80℃で 2 ~ 4 時間乾燥させます。
- シートの表面をオーブンではなくシート上で測定して約 140 ~ 165 ℃に加熱します。
- 外観が重要な場合は絞り比を 1.5 対 1 付近に保ち、コーナーの半径を十分に加えます。
- 反りを防ぐため、型から外す前に型内を 80℃ 以下に冷却してください。
機械加工、ルーティング、接合
- キャップの汚れを防ぐには、高いスピンドル速度と適度な送りを備えた鋭利な超硬工具を使用してください。
- 保護層が剥がれてしまうため、露出面を強くサンディングしないでください。
- 溶剤溶接と超音波溶接は ABS ベースのコアにうまく機能します。
- 接着剤による接合には、コア側のみを軽く研磨し、溶剤で拭き取る必要があります。
- シートを乾燥させます。 湿気の多い環境で保管されたストックの場合は、摂氏 80 度で 2 ~ 4 時間放置した後、成形エリアに運びます。
- 成形温度まで加熱します。 シート表面 140 ~ 165 ℃、オーブンの設定値ではなく接触プローブでチェック。
- 形を整えて保持します。 真空または圧力を加え、表面がツールの形状になるまで十分に冷えるまで保持します。
- 型の中で冷まします。 脱型前は摂氏 80 度未満で、キャップの反りやプリントスルーを抑制します。
- トリミングして仕上げます。 CNC トリミング、エッジ研磨、マスキング除去を行い、キャップを露出面に保持します。
キャップの薄化計算。 30% 引き伸ばされた 0.5 mm キャップは、絞りの最も深い点では 0.35 mm キャップと同様に動作します。屋外の常設部品では、平らなシートではなく、伸びた厚さに合わせてキャップのサイズを決定します。
ASA/ABS シートの価格が決まる場所
ASA/ABS シートは、部品が太陽や天候に面する場所であればどこでも効果を発揮しますが、アクリルの光学的透明性や複合パネルの剛性は必要ありません。
- 外装材、鼻隠し、屋根の端のトリム、窓の周囲などの屋外の建築要素。
- キャラバン、RV、商用車の外装トリム。色は長年の道路や太陽光に耐えなければなりません。
- 塗装またはフィルムで撮影されたパネルの再加工が必要となる看板やライトボックスの面。
- ウォッシュダウンと UV を考慮した農業および建設機械のカバー。
 ABS/ASA 屋外建材 ASA/ABS 屋外建材は高度な技術で配合されており、ASA の優れた耐候性と ABS の高強度を組み合わせて、優れた耐候性を備えています。 製品を見る→
総コストの表示。 塗装された ABS パーツには、塗装、マスキングの手間、硬化時間、不合格率、再塗装サイクルがかかります。未塗装の ASA/ABS パーツにはこれらは含まれません。 2 平方メートルの外装パネルでは、塗装ルートのコストが ASA キャップ層のコストよりも高くなることがよくあります。
実用的な選択チェックリスト
それぞれのチェックがどこかでプロジェクトを停滞させているため、ASA/ABS の見積もりを承認する前にこれら 5 つのチェックを実行してください。
- 表記上のキャップの厚さ。 図面および適合証明書に記載されている面あたりのミリメートル。
- 風化したサンプルであり、納品されたサンプルではありません。 新しいパネルでは色の安定性については何もわかりません。
- プロセスに合わせた公差。 深絞り部品の厳しい公差はお金の無駄であり、フラットなプリント パネルの緩い公差はスクラップです。
- 物理的な色の標準。 チップまたはプラークであり、キャリブレーションされていないモニターでレンダリングされたデジタル ファイルではありません。
- 実際のツールでの形成トライアル。 オーダーをリリースする前に、キャップの最深部での薄肉化を確認してください。
購入しようとしているキャップの厚さと正確な 300 x 300 mm のサンプルを依頼し、それを生産ツールで成形し、成形された 1 つの部分を屋外にフルシーズン放置します。この 1 つのテストで、データシートの比較よりも多くの質問に答えることができます。
ASA/ABSシートに関するよくある質問
ASA/ABS は UV 添加剤を加えた ABS と同じですか?
いいえ、UV パッケージは ABS 自体の内部の劣化を遅らせますが、ブタジエン骨格が弱点のままであり、添加剤は時間の経過とともに消費されます。 ASA/ABS は表面の脆弱なポリマーを置き換えるため、添加剤のように保護力が低下することはありません。
ASA/ABSシートは割れることなく熱成形できますか?
はい、ABS と同じ装置で動作します。シートが水分を吸収した場合は、80℃で2~4時間乾燥させ、表面を140~165℃に加熱し、80℃以下に冷却してから離型してください。鋭角なコーナーと約 1.5 対 1 を超える絞り比には、追加の半径が必要です。
恒久的な屋外部品の場合、ASA キャップはどのくらいの厚さでなければなりませんか?
強い太陽の下で永久的に屋外にさらす場合、成形後に測定すると、露出面あたり 0.4 ~ 0.6 mm が通常の作業範囲になります。 0.2 ~ 0.3 mm のキャップは、寿命の短い部品や日陰または屋内での用途によく使用されます。
ASA/ABS パネルには塗装またはクリア コートが必要ですか?
いいえ、キャップは仕上げです。塗装によりコストが増加し、プロセス手順が追加され、新たな障害点が発生するため、ASA への塗装の接着には慎重な準備が必要です。例外は、ASA 樹脂ではまったく一致しない色で、塗装された ABS パーツの方がまだ安価である可能性があります。
ASA/ABS オーダーは、図面の 1 つの行で成功または失敗します。キャップの厚さを実際の露光量に合わせ、最も深い描画で薄くすることを考慮し、残りのジョブは通常の ABS 処理に従います。 MCH Technologyが製造する幅広いエンプラシート素材については、こちらをご覧ください。 エンプラシートシリーズ .
関連商品