江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司
江蘇明昌河テクノロジー有限公司


03 Sep 2026, Posted by MCH
ASA/ABS シート: 熱成形屋外部品用の共押出耐候性ストック
真空成形のマシンフードを購入した人に尋ねると、この話は繰り返されます。普通の ABS で成形された部品は、納品時には鮮明に見えますが、夏を 2 ~ 3 度太陽の下で過ごすと、端が青白く白っぽくなり、もろくなってしまいます。プラスチックは機械的に破損しませんでした。 ABS 内部のブタジエンゴムは紫外線に耐えられません。その 1 つの制限が理由です。 ASA/ABSシート 存在します。
バイヤーにとっての簡単な答えは、ASA/ABS 共押出シートから屋外に面する部品を形成し、屋内または筐体内に設置される部品用にプレーン ABS を確保することです。 ASA キャップ層が耐候性を担い、ABS コアが既存の工具がすでに期待している衝撃強度と成形挙動を維持します。以下のセクションでは、構造がどのように機能するか、何を指定するか、追加コストがどこで発生するかについて説明します。
ASA/ABSシートの正体
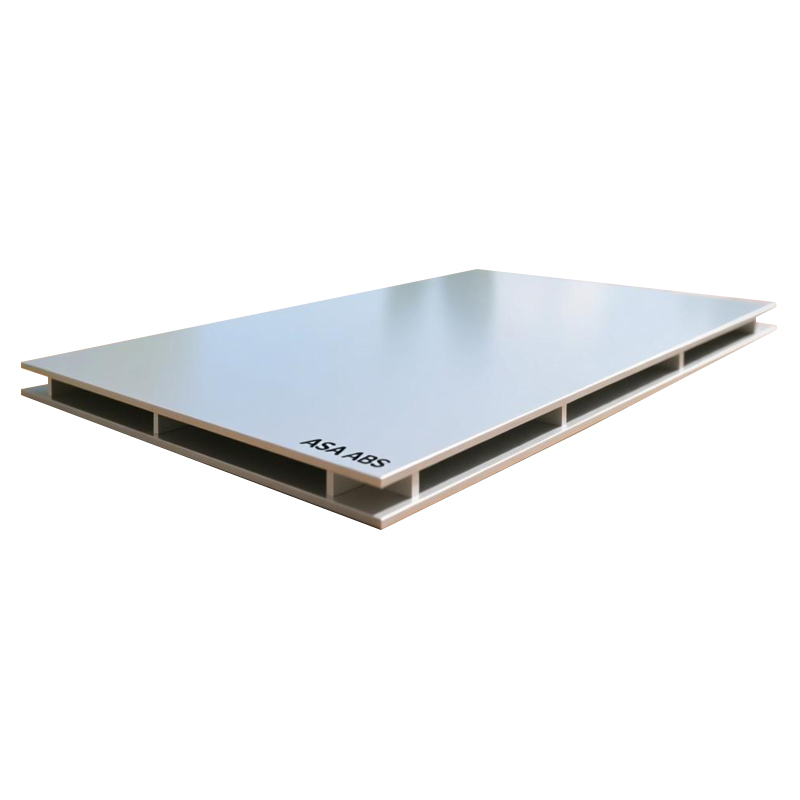
ASA/ABS シートは共押出製品であり、一度ダイを通過したブレンドコンパウンドではありません。押出ラインは、ABS のコアの上に ASA (アクリロニトリル スチレン アクリレート) のスキンという 2 つのポリマーを共有ダイに同時に供給します。片面構造では、ASA を天候に面した表面に配置します。両面バージョンは通常 ASA/ABS/ASA と表記され、完成部品の両面を保護します。
2 つの層間の化学的ギャップは名目上は小さいですが、結果は大きくなります。どちらもスチレン系材料で、剛性を高めるアクリロニトリル相と靭性を高めるゴム相を備えています。 ABS では、そのゴムはブタジエンであり、その分子構造はまさに紫外線の攻撃対象となります。 ASA では、ゴム相はアクリル酸エステルです。ゴムを交換すると、日光の下で表面が黄ばんだりチョークしたりするのがなくなりました。
キャップアンドコア分業
ASA スキンはコアに比べて薄く、多くの場合、総ゲージのほんの一部にすぎませんが、風化作業のほぼすべてが行われます。キャップはその厚さ全体に着色されているため、色は塗膜内にとどまるのではなく、表面に一体化されています。傷が付くと、その下の色合いが変わることがありますが、スプレー仕上げのように塗料が剥がれることはありません。
ABS コアは、高い衝撃強度、深真空引きに対する良好な溶融強度、標準 ABS に近い成形温度など、シートを成形する価値のある特性に貢献します。実際には、これは、既存の熱成形ツールとヒーター プロファイルが最小限の再認定で移行されることを意味します。
ASA/ABS とプレーン ABS およびソリッド ASA
ほとんどの調達決定では、プレーン ABS シート、ASA/ABS 共押出シート、固体 ASA シートの 3 つの候補が検討の対象となります。それぞれに防御可能な場所があります。よくある間違いは、部品に必要のない耐候性のためにお金を払ったり、明らかに必要な部品のために耐候性を省略したりすることです。
| プロパティ | ABS無地シート | ASA/ABS共押出シート | ソリッドASAシート |
|---|---|---|---|
| 屋外での色と光沢の保持 | 貧しい。 UV下での黄色とチョーク | 帽子をかぶった顔に適しています。キャップは天候の義務を負っています | 全層にわたって良好 |
| 衝撃靱性 | 高 | 高, driven by the ABS core | 良好、一般的に ABS よりも硬く硬い |
| 熱成形挙動 | 簡単で広い処理ウィンドウ | ABS に近い。深い描画とテクスチャのディテールがうまく転写されます | 成形可能ですが剛性が高く、設定の調整が必要な場合があります |
| 相対コスト | 最低 | 真ん中;プレミアムはキャップ層をカバーします | 高est at equivalent gauge |
| ベストフィット | 屋内筐体、内装部品、パッケージ | 屋外ハウジング、車両外装トリム、看板 | 全層耐候性が必要な重度の暴露部品 |
実際にはもう 1 つの比較が重要です。それは、ASA/ABS と塗装済み ABS です。塗装により、プロセスステップが追加され、欠けや剥離の形で故障モードが発生し、耐用年数全体にわたって再塗装のロジスティックスが発生します。一体型の ASA キャップにより、着色された屋外部品の作業から塗装工場が不要になります。そのため、多くの自動車および屋外機器プログラムがこの方向に移行しました。
ASA/ABSシートの指定方法
ゲージ、キャップ レイヤ、およびキャップされた面
このファミリーの熱成形部品のほとんどは、総ゲージが約 1.5 ~ 6 mm の間にあり、より重いゲージは構造パネル用に確保されています。 RFQ には最初から 2 つの質問が含まれています。それは、ASA キャップを搭載する面の数と、キャップが全体の厚さに占める割合です。空に片面だけを示す部品は、多くの場合、片面キャップの方が安価で購入できますが、両面看板やスパ パネルは両面を保護する必要があります。
色、光沢、質感
色はキャップ レイヤ内に存在するため、カラー マッチングはキャップ レイヤの作業となります。サプライヤーはターゲットの色合いに合わせて、高光沢からきめの細かいマットまでの光沢レベルを提供できます。テクスチャード加工された表面は、大きな部品の工具跡や小さな擦り傷も隠します。承認済みのカラー プラークを要求し、それをすべてのバッチの合格基準として保管してください。
求める価値のある風化データ
「天候に左右されない」ということは、数字がなければほとんど意味がありません。 ISO 4892 に従ったキセノンアーク試験や ASTM G154 に従った UV 蛍光暴露など、規定の加速暴露後の色差 (デルタ E) と光沢保持率をサプライヤーに問い合わせ、生産前に暴露時間と合格しきい値について合意します。この 1 つの文書により、納品後の色褪せに関するほとんどの紛争を防ぐことができます。
製造現場での成形と仕上げ
フロア上では、ASA/ABS は、その上に構築されている ABS コアのように動作します。深絞りに必要な溶融強度で真空成形と圧力成形を行い、金型から微細なテクスチャの詳細を取得し、きれいにトリミングします。スチレン用に開発された接着剤と溶剤接着剤は一般的に機能し、プロジェクトで特別な効果が必要な場合は、ペイントや装飾フィルムを適用することもできます。
2 つの実際的な注意事項が適用されます。キャップの傷はこの材料の設計上隠すことができない唯一の欠陥であるため、成形と取り扱い中は最終組み立てまで保護 PE マスキング フィルムを貼り続けてください。また、部品の仕様で難燃性が必要な場合は、標準グレードが合格すると仮定するのではなく、同じ構造で FR 改良バージョンが入手可能であることを確認してください。
ASA の上限が元を取れる場所
経済学は単純です。 ASA キャップは裸の ABS よりも高価であり、何年にもわたって太陽光がパーツに届く場所であればどこでもそのお金を稼ぎます。
- 自動車および商用車の外装トリム: スポイラー、ミラーハウジング、グリル周囲、トラックの車体コンポーネント、ルーフボックス。
- 屋外電源装置: 芝生トラクターのフード、トリマーおよびチェーンソーのシュラウド、発電機の筐体。
- RV およびキャラバンの部品: ボディ パネル、ホイール アーチ カバー、屋根に取り付けられた機器のハウジング。
- 一年中屋外に設置される通信、電気、水道インフラのエンクロージャ。
- 屋外看板および広告ディスプレイ、庭園およびパティオの家具、スパパネル、および農業機器のハウジング。
屋内部品がこの制限を正当化することはほとんどありません。建物内の家電製品のハウジング、内装トリム、マテリアルハンドリングトレイ、および自動車の内装部品はすべて、無地の ABS 上で問題なく機能します。部品表の段階でその線を明確に引くことが、節約の鍵となります。
注文前の購入者向けチェックリスト
- ASA キャップが適用されている面の数と、総ゲージに占めるキャップの割合を確認します。
- 目標の色と光沢を明記し、製作前にカラープレートにサインを入れます。
- 合意された時間としきい値を使用して、加速風化からのデルタ E と光沢保持データを要求します。
- ゲージ、平坦度、シート サイズの許容差に加えて、キャップされた面の保護マスキングを確認します。
- 仕様または最終市場で FR グレードが必要な場合は、早めに FR グレードを問い合わせてください。
- カスタムシェードのリピート注文時にバッチ間の色がどのように制御されるかについて同意します。
ASA/ABS シートのサプライヤーの選択
ASA/ABS は共押出合金製品であるため、サプライヤーの配合とライン能力はデータシートと同じくらい重要です。 Jiangsu MCH Technology (MCH) は、HDPE、HIPS、PMMA に加え、ABS、難燃性 ABS、PC/ABS、TPU/ABS、ASA/ABS シートなどの ABS ファミリーを中心に製品群を構築しています。同社は 3 つの生産ラインで色、厚さ、パターン、サイズをカスタマイズし、ヨーロッパ、アメリカ大陸、東南アジア、中東に輸出しています。バイヤーにとって、その幅広さは実際的な意味で重要です。プログラムで屋内 ABS 部品と屋外 ASA/ABS 部品を混合する場合、1 つのサプライヤーは両方にまたがる色とゲージのロジックを保持できます。
材料名ではなく部品から会話を始めてください。部品がどこにあるか、太陽が当たる面、ターゲット ゲージ、色と光沢の基準、および許容する耐候性のしきい値などです。これら 5 つの答えがテーブルにあれば、ASA/ABS の見積もりは推測ではなく仕様になります。
関連商品